


مقایسه کیفیت: راهکارهای کارخانه کاتد دائمی فولاد ضد زنگ حرفه ای TGTY
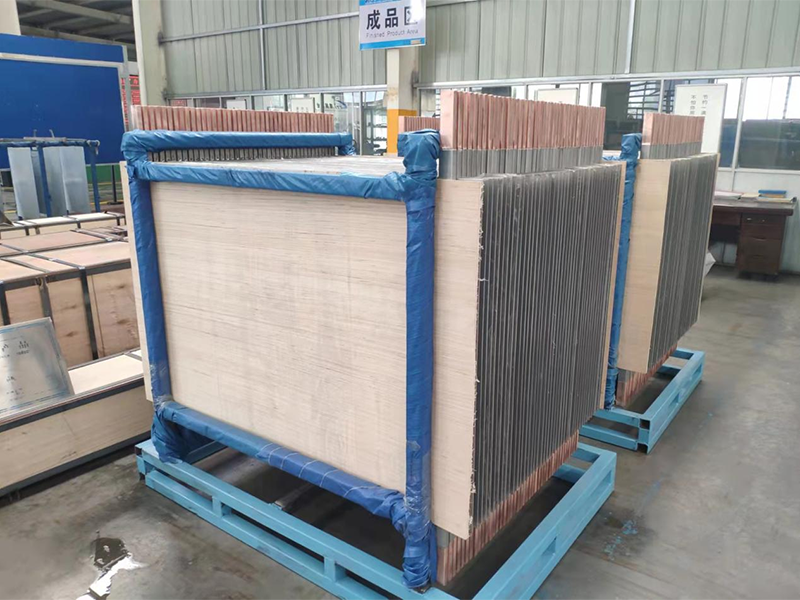
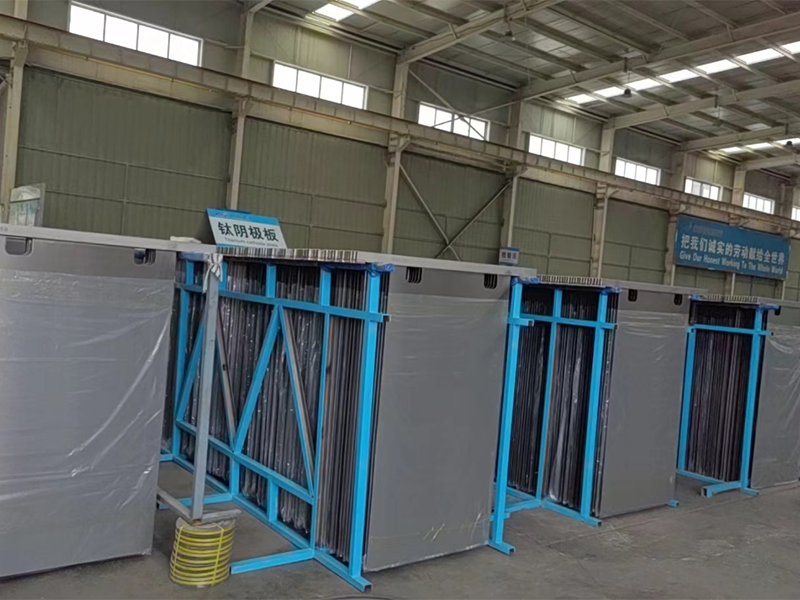
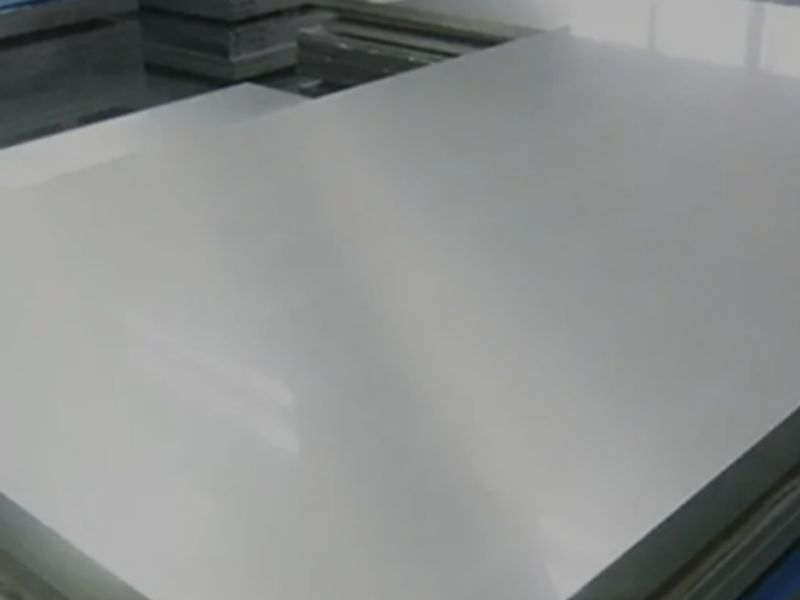
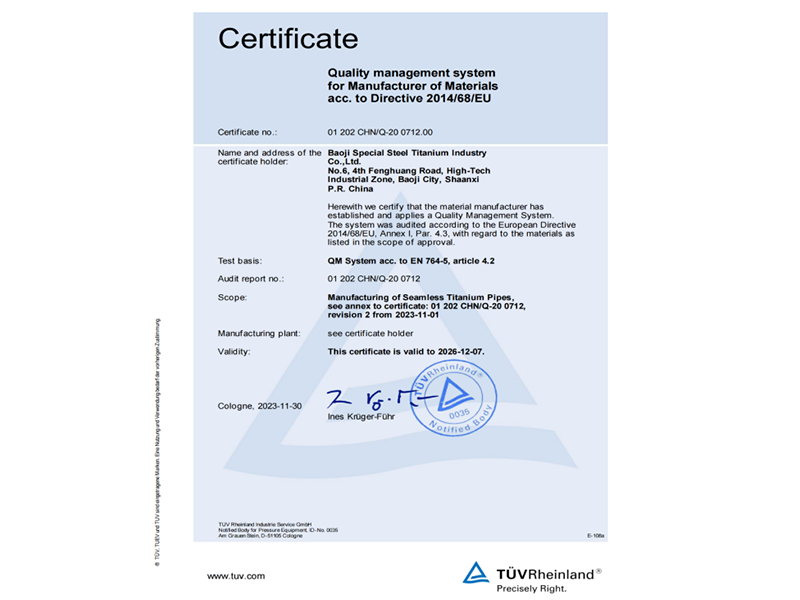
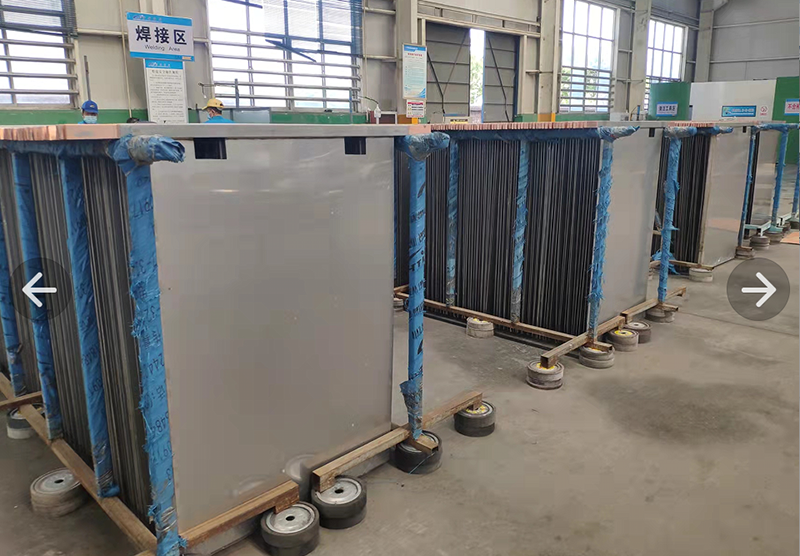
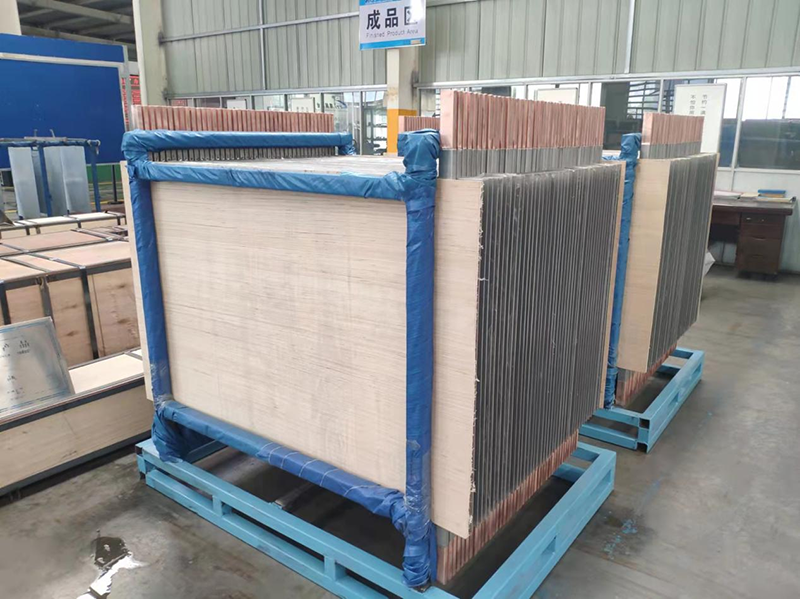
در صنعت هیدرومتالورژی فلزات غیرآهنی، سیستمهای الکترووینینگ و الکتروریفینینگ برای به حداکثر رساندن بازده تولید، به شدت به یکپارچگی ساختاری و راندمان الکتریکی وابسته هستند. یکی از اجزای کلیدی محرک این فرآیندها، ... کارخانه کاتد دائمی فولاد ضد زنگ حرفه ایراهحلی که به عنوان جایگزینی بادوام و با کارایی بالا برای ورقهای شروع مسی سنتی عمل میکند. کاتدهای دائمی فولاد ضد زنگ معمولاً از یک ورق خام فولاد ضد زنگ درجه بالا (مانند 316L یا 2205 دوبلکس)، یک میله آویز کامپوزیتی با رسانایی بالا و نوارهای لبه عایق بادوام تشکیل شدهاند. این اجزای مهندسی شده با هم کار میکنند تا توزیع یکنواخت جریان، رسوب بهینه مس یا نیکل و جداسازی مکانیکی آسان را تضمین کنند.
برای درک تأثیر عملیاتی و مالی مهندسی کاتدیک مدرن، ارزیابی چگونگی مقایسه تکنیکهای پیشرفته تولید با پیشنهادات استاندارد صنعت ضروری است. در زیر یک تحلیل ساختاریافته ارائه شده است که جزئیات چگونگی طراحیهای تخصصی از ... را شرح میدهد. تیجیتیافزایش ثبات عملیاتی و کیفیت خروجی در پنج حوزه کلیدی.
مقایسه ۱: یکپارچگی ساختاری و دقت پرداخت سطح
صفحات کاتد تجاری استاندارد اغلب از ورقهای فولاد ضد زنگ 316L موجود در بازار با پرداخت مکانیکی اولیه استفاده میکنند. با گذشت زمان، قرار گرفتن در معرض الکترولیتهای اسیدی خورنده (مانند H2SO4 غلیظ) همراه با تنش فیزیکی ناشی از دستگاههای برش خودکار منجر به ایجاد حفره در سطح، تغییر شکل تیغه و صافی ناهموار ورق میشود.
در مقابل، راهکارهای تخصصی کارخانهای از صفحات فولاد ضد زنگ نورد سرد شده با خلوص بالا که با پرداخت سطحی دقیق پوشش داده شدهاند، استفاده میکنند. زبری سطح به شدت بین 0.16 تا 0.60 Ra (مطابق با استانداردهای ASTM) کنترل میشود. این محدوده خاص، عمل لایه برداری روان را با چسبندگی کافی در طول مرحله اولیه رسوب الکتریکی متعادل میکند و از ریزش زودهنگام جلوگیری میکند.
| متریک / پارامتر | محلولهای استاندارد کاتدی | راهکارهای حرفهای کارخانه TGTY |
| زبری سطح (Ra) | کنترل نشده یا > 0.8 Ra | کنترل شده 0.16 – 0.60 Ra |
| تحمل ضخامت | ±۰.۵ میلیمتر | نورد دقیق ±0.15 میلیمتر |
| طول عمر مکانیکی | ۳ تا ۵ سال | 10+ سال تحت بار نامی |
| مقاومت در برابر خمش/پیچش | متوسط (مستعد تاب برداشتن حرارتی) | بالا (راستایی عمودی بهبود یافته ≤ 1.0 میلیمتر بر متر) |
با حفظ راستای عمودی زیر ۱.۰ میلیمتر بر متر، صفحات کاتدی پیشرفته، اتصال کوتاه ناشی از تماس صفحات را در خانههای سلولی با تراکم بالا از بین میبرند و مستقیماً اتلاف انرژی و زمان از کارافتادگی تعمیر و نگهداری را کاهش میدهند.
مقایسه ۲: رسانایی میله آویز و اتصال ضد خوردگی
میله آویز رسانا، جریان را از باسبار به ورق فولادی ضد زنگ منتقل میکند. کاتدهای معمولی اغلب برای اتصال میلههای مسی با غلافهای فولادی ضد زنگ، به روشهای اولیه آبکاری الکتریکی یا روکش مکانیکی متکی هستند. در طول عملیات طولانی، اختلاف انبساط حرارتی باعث ایجاد شکافهای هوایی یا نفوذ الکترولیت در نقطه اتصال میشود که باعث خوردگی داخلی شدید، مقاومت الکتریکی بالا و افت ولتاژ بیش از 30 میلیولت در هر سلول میشود.
تولید کاتد در سطح حرفهای با استفاده از فناوری پیشرفته اکستروژن گرم یا اتصال انفجاری پیوسته، مس T2 با خلوص بالا را با یک لایه محافظ بیرونی از جنس فولاد ضد زنگ 316L یا 304 ترکیب میکند. این پیوند متالورژیکی محکم، شکافهای هوا را از بین میبرد و از ورود الکترولیت به طور کامل جلوگیری میکند.
| پارامتر | روکش فلزی متعارف | اکستروژن/پیوند پیشرفته |
| رابط هسته-روکش | اتصال مکانیکی / آبکاری الکتریکی | پیوند متالورژیکی جامد |
| افت ولتاژ (در ۲۷۰ آمپر بر متر مربع) | ۲۵ میلیولت – ۴۵ میلیولت | ≤ ۱۲.۵ میلیولت |
| مقاومت در برابر خوردگی در انتها | اتصالات مسیِ بدون پوشش، اکسیداسیون بالا | روکش فولادی کاملاً آببندی شده به جز نقاط تماس |
| مقاومت حرارتی | در دمای بالاتر از ۱۵۰ درجه سانتیگراد تجزیه میشود | در برابر گرمای گذرا تا ۷۰۰ درجه سانتیگراد مقاومت میکند |
با کاهش افت ولتاژ در میله آویز به کمتر از ۱۲.۵ میلیولت تحت چگالی جریان استاندارد، تأسیسات سالانه در هزاران سلول کاتدی فعال، به صرفهجویی قابل توجهی در مصرف انرژی دست مییابند.
مقایسه ۳: دوام نوار لبه و یکپارچگی آببندی
نوارهای لبه عایق از رسوب فلز در اطراف لبههای جانبی ورق کاتدی جلوگیری میکنند و امکان جداسازی عمودی تمیز را در حین جداسازی مکانیکی فراهم میکنند. نوارهای لبه استاندارد بازار اغلب با پینهای مکانیکی ساده یا ترکیبات چسبی با درجه پایین بسته میشوند. در محیطهای اسیدی گرم (از 60 درجه سانتیگراد تا 70 درجه سانتیگراد)، چرخه حرارتی باعث میشود نوارهای لبه معمولی ترک بخورند، تاب بردارند یا از ورق فولادی جدا شوند که منجر به پیچیدن لبه و توقفهای مکرر خط میشود.
راهحلهای پیشرفته کاتد دائمی از پلیپروپیلن (PP) با چگالی بالا یا پلیمرهای مصنوعی تخصصی فرموله شده برای مقاومت شیمیایی شدید استفاده میکنند. این نوارهای لبه که از طریق اکستروژن حرارتی مخصوص و پروفیلهای قفل شونده شیاردار اعمال میشوند، در برابر قرار گرفتن مداوم در معرض اسیدیته بالا، چرخههای گرمایش متناوب و خمش مکانیکی بالا مقاومت میکنند.
| متریک نوار لبه | پیشنهادات استاندارد بازار | راهکارهای مهندسی کارخانه |
| ترکیب مواد | استاندارد PP / ABS | کوپلیمر PP مقاوم در برابر ضربه و UV |
| روش بست | پرچهای خارجی / گیرههای پایه | شیار اینترلاک دقیق با همجوشی حرارتی |
| میانگین عمر مفید | ۶ تا ۱۲ ماه | ۲۴+ ماه تحت عملیات مداوم |
| مقاومت در برابر پیچش لبه | متوسط تا ضعیف | بالا (مشخصات لبه بدون درز) |
نتیجه، یک چرخهی لایهبرداری مداوم و بدون دردسر است که از دستگاههای لایهبرداری خودکار در برابر گیر کردن مکانیکی محافظت میکند و دخالت دست در مخزن را کاهش میدهد.
مقایسه ۴: توزیع جریان و کاهش ضایعات آند
در کارخانههای الکترووینینگ که از ورقهای اولیه مس سنتی یا صفحات کاتدی با دقت پایین استفاده میکنند، چگالی جریان ناهموار باعث رشد نامنظم رسوب و نرخ انحلال متغیر آند میشود. این امر اغلب درصد بالایی از ضایعات آند واکنش نداده (تا 20 تا 25 درصد) را باقی میگذارد که نیاز به بازیافت و ذوب مجدد مکرر دارد.
کاتدهای فولاد ضد زنگ دائمی با کارایی بالا، از طریق کنترل دقیق ابعادی و هندسه بهینه شده میله نگهدارنده، فاصله قطبی یکنواخت را تضمین میکنند (مثلاً فاصله همو-قطبی ۱۰۰ میلیمتری ثابت را حفظ میکنند). با عملکرد روان در چگالی جریان تا ۳۷۰ آمپر بر متر مربع، چگالی جریان در کل سطح صفحه یکنواخت باقی میماند.
| عامل عملیاتی | عملیات استاندارد | سیستم کاتد دائمی پیشرفته |
| انحراف فاصله قطبی | ±5 میلیمتر تا 10 میلیمتر | تحمل دقیق در محدوده ±1 میلیمتر |
| نرخ ضایعات آند | ۲۰٪ – ۲۵٪ | به ۱۲٪ تا ۱۶٪ کاهش یافت |
| زمان چرخه آبکاری | متغیر (۷ تا ۱۰ روز) | قابل پیشبینی (۴ تا ۶ روز) |
| کیفیت سپرده | خلوص متغیر، ندولهای گاه به گاه | استاندارد LME درجه A / Cu-CATH-1 |
انحلال یکنواخت آند نه تنها میزان ضایعات را به 12 تا 16 درصد کاهش میدهد، بلکه راندمان کلی جریان را نیز بهبود میبخشد و پالایشگاهها را قادر میسازد تا ضمن حفظ استانداردهای خلوص، چرخههای آبکاری را کوتاه کنند.
مقایسه ۵: کل هزینه مالکیت و بازگشت سرمایه در سطح پروژه
در حالی که صفحات کاتدی درجه پایین ممکن است هزینه اولیه خرید کمتری داشته باشند، هزینه کل مالکیت (TCO) آنها با در نظر گرفتن نگهداری مکرر، تعویض نوار لبه، تلفات انرژی ناشی از مقاومت تماسی بالا و طول عمر عملیاتی کوتاهتر، به سرعت افزایش مییابد.
ارزیابی چرخه عمر کامل، مزایای مالی روشنی را برای عملیات صنعتی بلندمدت آشکار میکند:
- طول عمر بیشتر دارایی:عمر مفید بیش از 10 سال، چرخههای سرمایهگذاری مجدد هزینههای سرمایهای را در مقایسه با گزینههای استاندارد به نصف کاهش میدهد.
- تعمیر و نگهداری عملیاتی پایینتر:نوارهای لبه صنعتی و آببندیهای مقاوم میلههای آویز، تعمیرات اضطراری و خرابیهای برنامهریزی نشده را به حداقل میرسانند.
- صرفهجویی در انرژی:مقاومت داخلی کمتر، مصرف کلی مگاوات ساعت به ازای هر تن فلز تصفیهشده تولید شده را کاهش میدهد.
نوآوری فنی و کاربرد صنعتی
عملیات متالورژی مدرن نیازمند پیکربندیهای سفارشی متناسب با ابعاد خاص مخازن، مواد شیمیایی حمام سلولی و طرحبندی خودکار جرثقیلها است. ادغام کاتدهای مهندسیشده سفارشی با سیستمهای جابجایی خودکار به پالایشگاهها این امکان را میدهد که ضمن حفظ ایمنی کارگران، تولید روزانه را به حداکثر برسانند.
با ترکیب مدیریت کیفیت سختگیرانه با مهندسی طراحی سفارشی - از جمله گزینههایی برای شیارهای V سفارشی در پایین قطعه خام، برشهای انتهایی تخصصی میلگرد آویز و ضخامتهای متغیر ورق - تأسیسات میتوانند عملیات موجود را بدون تعمیرات اساسی پرهزینه زیرساختها، به طور یکپارچه ارتقا دهند.
برای مشخصات فنی بیشتر، نقشههای مهندسی سفارشی و جزئیات کامل کاتالوگ محصولات، به [لینک] مراجعه کنید. https://www.tgtiindustrial.com/